
To ruller uniakset HDPE geonet kan forlade den samme ekstruder, bære det samme stansemønster og stadig teste langt fra hinanden med hensyn til trækstyrke. Harpiksen er identisk, og værktøjet er identisk, men alligevel opfylder den ene rulle komfortabelt sin kvalitet, og den anden gør det ikke. Oftere end ikke er den variabel, der ændrede sig, trækforholdet anvendt i strækovnene. Det korte svar på, hvordan trækforholdet påvirker geonetstyrken og blændestørrelsen er dette: trækforholdet er det stærkeste enkeltgreb, en producent har over begge egenskaber. Ved at hæve det justerer polymermolekylerne ind i ribbenene og øger trækstyrken kraftigt, indtil forstærkningerne bliver flad, og gitteret bliver skørt. Hver ekstra procent af strækningen forstørrer også fysisk åbningerne og tynder de ribber, der skal overleve installation. At indstille det tal korrekt, og holde det stabilt rulle efter rulle, er det, der adskiller en pålidelig karakter fra en skuffende.
Hvad Draw Ratio faktisk betyder
Trækforhold er forholdet mellem længden af ark, der forlader en strækkeenhed, og længden, der kommer ind i den. På en udstanset-og-trukket linje ekstruderes polymerarket fladt, huller udstanses i et fast mønster, og arket trækkes derefter gennem opvarmede ovne af rulletog, der kører med progressivt højere hastigheder. Den hastighedsforskel er trækforholdet, og det er det punkt, hvor materialets endelige karakter afgøres.
Det rigtige nummer er produktspecifikt. Enaksede HDPE geonet, som kun strækker sig i én retning, tegnes almindeligvis i området seks til ni gange i alt. Biaksiale geonet af polypropylen strækker sig i to retninger, først i maskinretningen og derefter på tværs, og kører typisk med lavere forhold på cirka fire til seks gange pr. retning. Moderne linjer anvender sjældent strækningen i et enkelt trin; totalen er delt over flere stadier, og et sidste varmehærdende trin lader den orienterede struktur slappe af i en stabil form. Hvis du vil se, hvor ovnene og rulletogene sidder i den bredere rækkefølge, er den geonet produktionslinje proces flow side går gennem hele kæden.
Hvordan Draw Ratio opbygger trækstyrke
Udstrækning ændrer polymeren på en måde, som intet andet i processen kan. Før tegning er kæderne i arket oprullet og tilfældigt arrangeret, så en ribbe under belastning svigter gennem molekylær slip. Når arket tegnes, folder disse kæder sig ud og flugter langs ribbens akse, og trækbelastningen bæres så af orienterede kæder i stedet for. Styrken stiger hurtigt.
Gevinsterne forbliver ikke lineære. Kurven stiger stejlt gennem det tidlige og midterste trækområde, og flader derefter ud, efterhånden som den opnåelige orientering mættes, mens forlængelse ved pause bliver ved med at falde hele vejen. Den kombination er præcis, hvad jordforstærkning ønsker, for høj styrke med lav ydelsesforlængelse giver en stiv, forudsigelig ribbe. Men at skubbe forbi det designede vindue efterlader for lidt resterende duktilitet, og ribber revner under installationsbelastning i stedet for at strække sig. Varmeindstilling har lige så stor betydning som selve trækningen: en korrekt udglødet orienteret struktur holder sin styrke under vedvarende belastning langt bedre, hvorimod en overtrukket plade med restspænding fastlåst kan se stærk ud på en korttidstest og stadig være den dårligere langsigtede indsats.
At ramme den kurve konsekvent, etape efter etape, er præcis, hvad en enakset træk-geogrid-produktionslinje er bygget til.
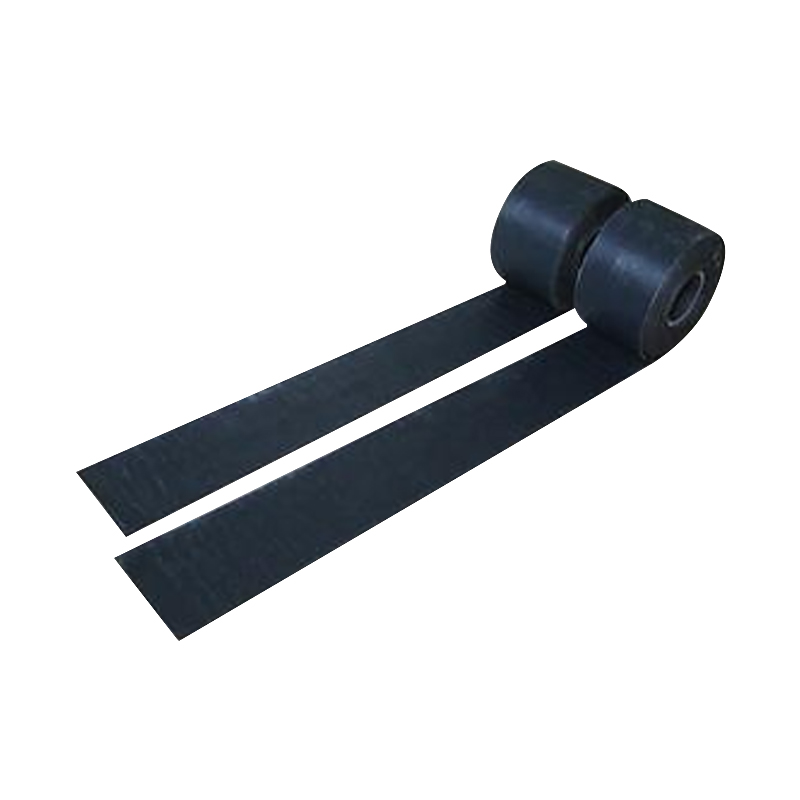
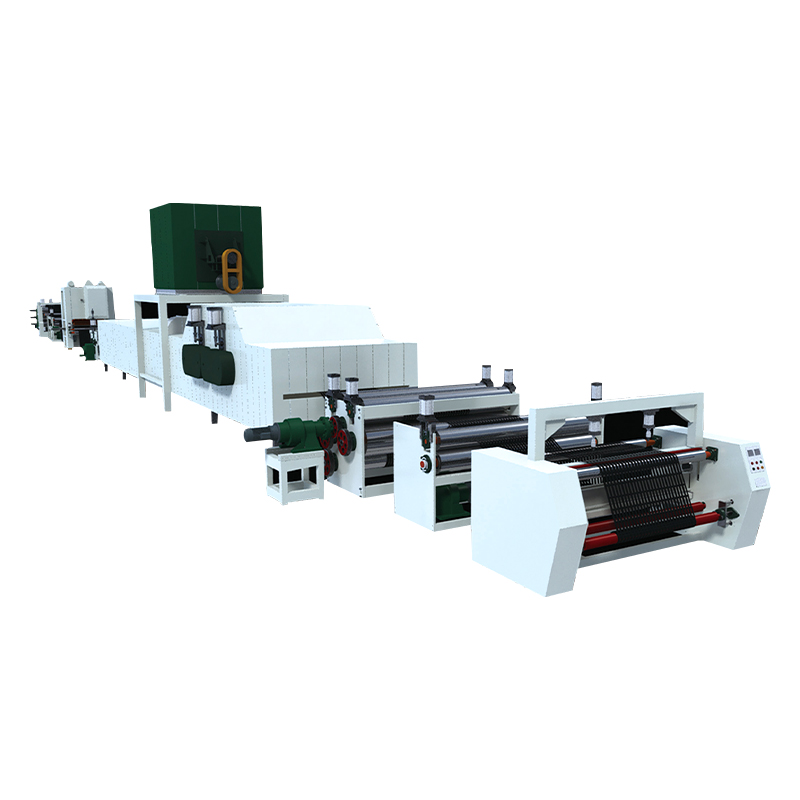 Enakset trækgeogrid produktionslinje Denne linje strækker udstanset HDPE-plade i én retning for at nå den endelige åbningsgeometri og ribbedimensioner. Det passer til producenter, der har brug for ensartede trækforhold trin efter trin for at holde færdige geonetåbninger inden for tolerance. Se produkt →
Hvordan Draw Ratio angiver blændestørrelse og ribbensbredde
Blændestørrelse er ikke et frit stylingsvalg. På et strakt gitter er den færdige åbning aritmetikken af stansemønsteret ganget med trækforholdet. Stræk pladen langs maskinretningen, og hver åbning forlænges til dens endelige spalteform, mens arket indsnævres på tværs af bredden, så ribberne mellem åbningerne tynder ned på samme tid. Skift trækforholdet, og du ændrer den leverede geometri, selv med identisk værktøj.
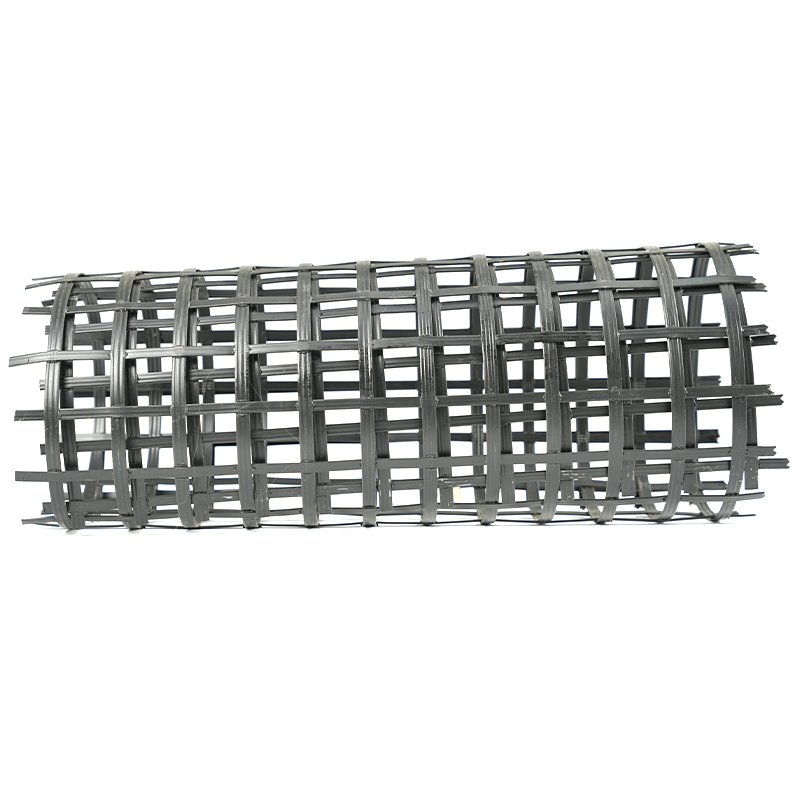
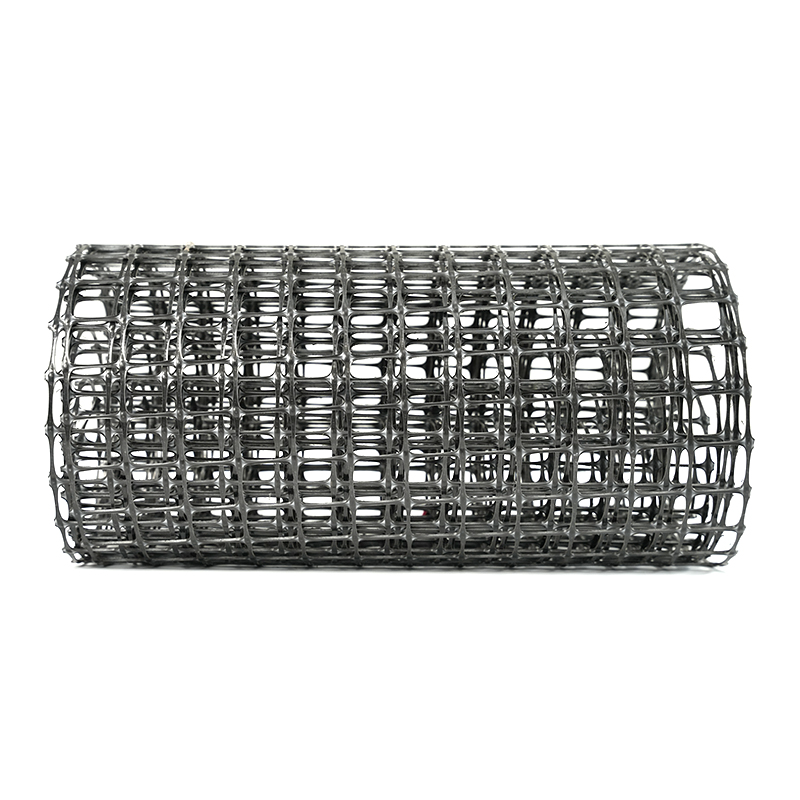
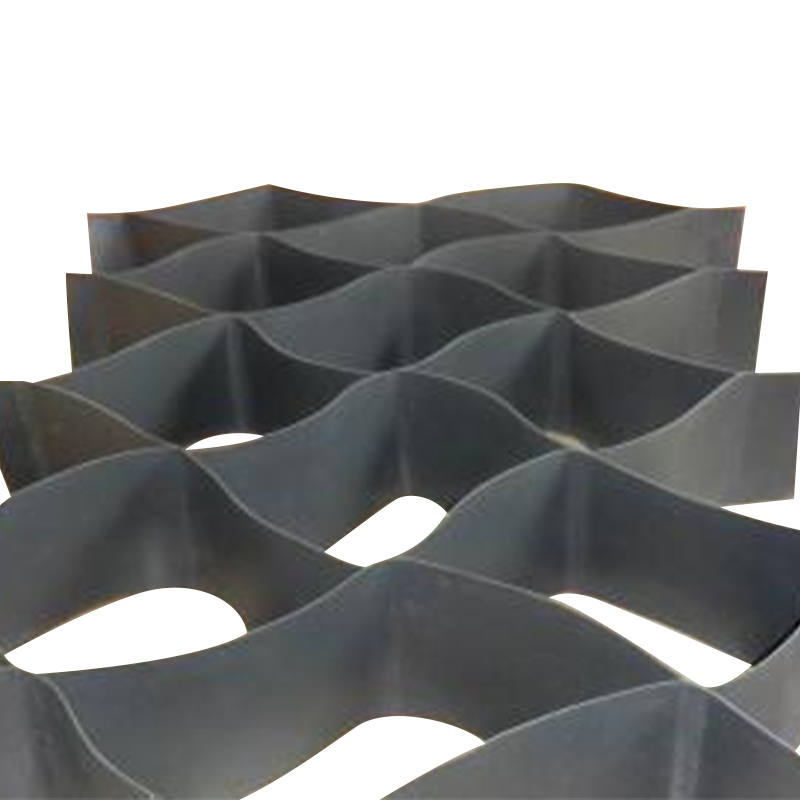
Den geometri har reel ingeniørmæssig vægt. Undersøgelser af jord-geogrid-interaktion viser konsekvent, at sammenlåsning afhænger af, hvor godt åbningsstørrelsen matcher de omgivende partikler; forskning i jernbaneballastforstærkning peger for eksempel på en åbning på ca. 1,4 gange den nominelle tilslagsstørrelse. Åbninger, der er for små, forhindrer korrekt sammenlåsning og producerer spredte, upålidelige testresultater, mens åbninger, der er for store, efterlader færre ribber i kontakt med fyldningen og skubber mere belastning på krydsene. Ribbebredden betyder noget i sig selv, fordi bredere ribber hjælper et gitter med at overleve skarpt tilslag og maskintrafik under installationen. Trækforholdet afgør kort sagt, om den færdige geometri, den slags du kan inspicere på et produkt som vores ensrettede strækplastgeot, låser sig fast i fyldet eller blot flyder i det.
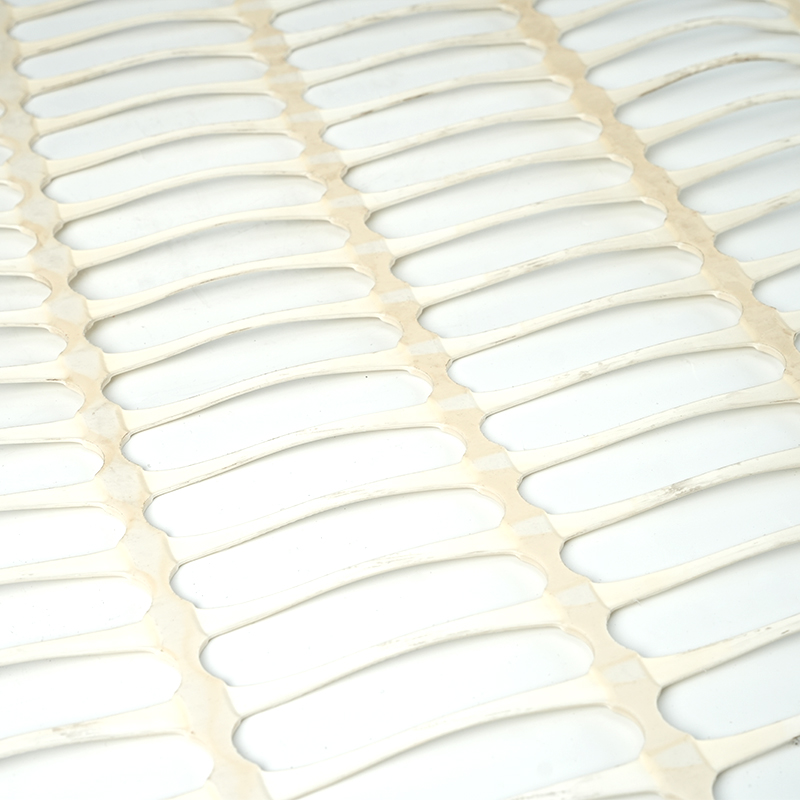 Unidirectional stretch plast geonet Et færdigt uniakset geonet, hvis åbningsstørrelse, ribbebredde og forbindelseskvalitet bestemmer sammenlåsning med omgivende fyld. Kontrol af dens leverede geometri mod tolerance viser, om træk-forhold-processen opnåede pålidelig jordforstærkningsydelse. Se produkt →
Bor i arbejdsvinduet
Mellem undertegning og overtegning sidder et kontrolleret vindue, hvor styrke, forlængelse, blændetolerance og krydsningskvalitet alle lander indenfor specifikationerne på samme tid. Tabellen nedenfor opsummerer, hvordan det samme udstansede ark opfører sig ved de to yderpunkter og inde i det vindue.
| Aspekt | Uafgjort forhold too low | Kontrolleret arbejdsvindue | Uafgjort forhold too high |
|---|---|---|---|
| Trækstyrke | Underorienterede ribben; styrken ligger et godt stykke under niveaupotentialet | Karakterstyrke opnået med ensartede testresultater | Maksimal styrke mulig, men skør, med bredere rulle-til-rulle-spredning |
| Forlængelse | Høj resterende forlængelse; ribben bliver ved med at deformeres under belastning | Lav udbytteforlængelse med tilstrækkelig resterende duktilitet til installation | Meget lav forlængelse; ribbenene revner i stedet for at strække sig |
| Blændestørrelse | Åbninger forbliver små; dårlig sammenlåsning med groft tilslag | Åbninger, der matcher målfyldet eller ballastgradueringen | Ribben indsnævres og åbninger glider ud af tolerance |
| Noder og kryds | Noder forbliver tykke og underorienterede | Noder indstilles rent og bærer forbindelsesstyrke | Nodeforvrængning og opdeling ved rib-node overgangen |
| Langsigtet adfærd | Mere kryb under vedvarende belastning | Orientering og varmeindstilling afbalanceret for krybekontrol | Reststress fastlåst; højere langsigtet risiko |
Hvad Draw Ratio ikke kontrollerer
Det ville være praktisk, hvis draw ratio var hele historien, men det deler resultatet med tre andre beslutninger. Harpikskvalitet bestemmer, hvor meget orientering materialet kan acceptere, og hvordan det opfører sig under vedvarende belastning. Åbning og ribbegeometri bestemmer, hvordan gitteret går i indgreb med jorden. Knude- og krydskvalitet afgør, om ribberne arbejder sammen eller individuelt. En grov måde at forestille sig den balance er vist nedenfor.
Hvor Draw Ratio Control sker på produktionslinjen
Fordi trækforhold kun eksisterer som et forhold mellem rullehastigheder og pladetemperatur, er det også her produktionskvaliteten vindes eller tabes. Tre kontrolpunkter afgør, om målet bliver en stabil produktkarakteristik:
- Ensartet ovntemperatur. Et ark, der opvarmer ujævne halse ujævnt, så åbningsstørrelse og ribbetykkelse varierer over bredden, selv når linjehastigheden er perfekt synkroniseret.
- Synkronisering af rullehastighed. Trækforholdet er kun så stabilt som hastighedsforholdet mellem successive rulletog; enhver afdrift viser sig direkte i styrke og geometri.
- Varmeindstilling efter sidste fase. Dette stabiliserer den orienterede struktur, så styrken målt i laboratoriet er den styrke, kunden faktisk beholder.
For købere er den praktiske konsekvens, at test af færdigvarer afslører trækforholdskvalitet, før noget andet gør: åbningsdimensioner mod angivne tolerancer, ribbebreddekonsistens, trækstyrke og forlængelse testet i henhold til ISO 10319 eller ASTM D6637, og samlingseffektivitet. Linjer, der strækker sig i to retninger, bærer en dobbelt synkroniseringsbelastning, som er den afgørende udfordring ved en tovejs produktionslinje for geonet.
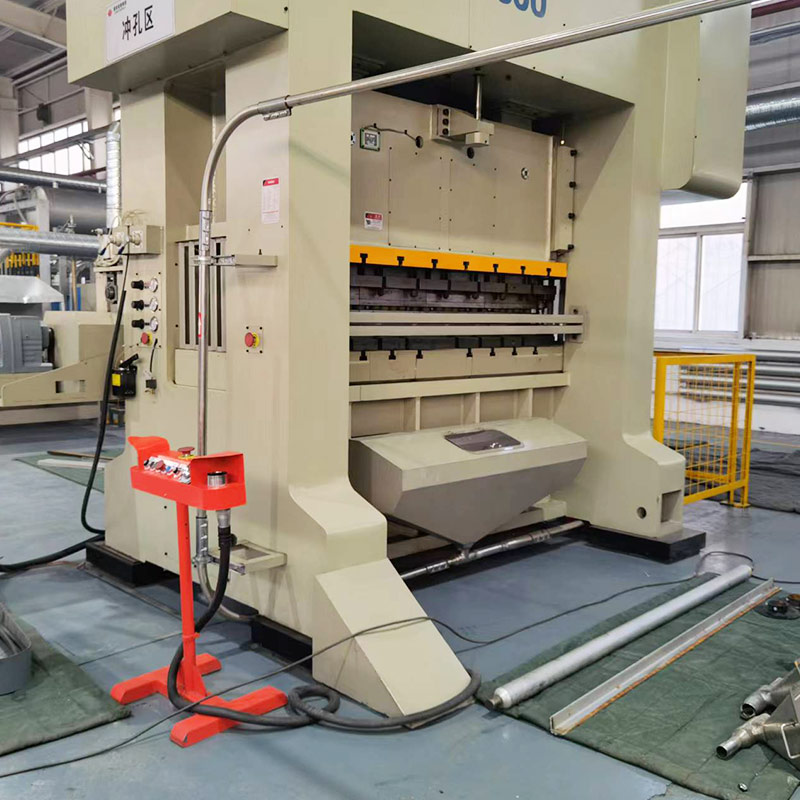 Tovejs Geogrid produktionslinje Denne linje strækker udstanset ark i både langsgående og tværgående retninger og bærer en dobbelt synkroniseringsbelastning. Det er relevant, når færdigvaretest skal bekræfte styrke, forlængelse og åbningskonsistens på tværs af to retninger. Se produkt →
Ofte stillede spørgsmål
Betyder et højere trækforhold altid et stærkere geonet?
Nej. Styrken stiger først stejlt og flader derefter ud, mens forlængelsen bliver ved med at falde. Ud over det designede vindue køber du marginal styrke på bekostning af sprøde ribben, forvrængede noder og bredere roll-to-roll scatter.
Hvordan vises trækforholdet i et produktdatablad?
Indirekte men klart. Ribbredde, åbningsdimensioner med tolerancer, trækstyrke, forlængelse ved maksimal belastning og samlingsstyrke bevæger sig alt sammen med trækforholdet, så det er de linjer, der skal læses først, når man sammenligner karakterer.
Kan blændestørrelsen justeres uden nyt hulværktøj?
Kun indenfor grænser. Hævning eller sænkning af trækforholdet ændrer de færdige åbninger, men en stor ændring fortynder ribberne og skubber hver dimension ud af tolerancen, så meningsfulde blændeændringer kræver normalt også et revideret hulmønster.
Hvilke test skal jeg insistere på ved accept?
Test af træk i bred bredde i henhold til ISO 10319 eller enkeltribbetest i henhold til ASTM D6637, plus blændemåling i forhold til den angivne tolerance. Ensartede resultater på tværs af flere ruller betyder mere end ét imponerende tal.
Draw ratio er hvor polymervidenskab, maskinstyring og produktgeometri mødes i et enkelt tal. Holdt i sit arbejdsvindue leverer den de kombinationsarmeringsprojekter, der faktisk har brug for: høj trækstyrke, lav ydelsesforlængelse, åbninger, der er dimensioneret til fyldningen, og ribber, der overlever installation. Hvis du vejer produktionslinjer eller færdige geonet og ønsker at diskutere, hvordan en linje holder sit trækforhold stabilt, er udstyret og produktsortimentet på vores hjemmeside er et praktisk sted at starte.