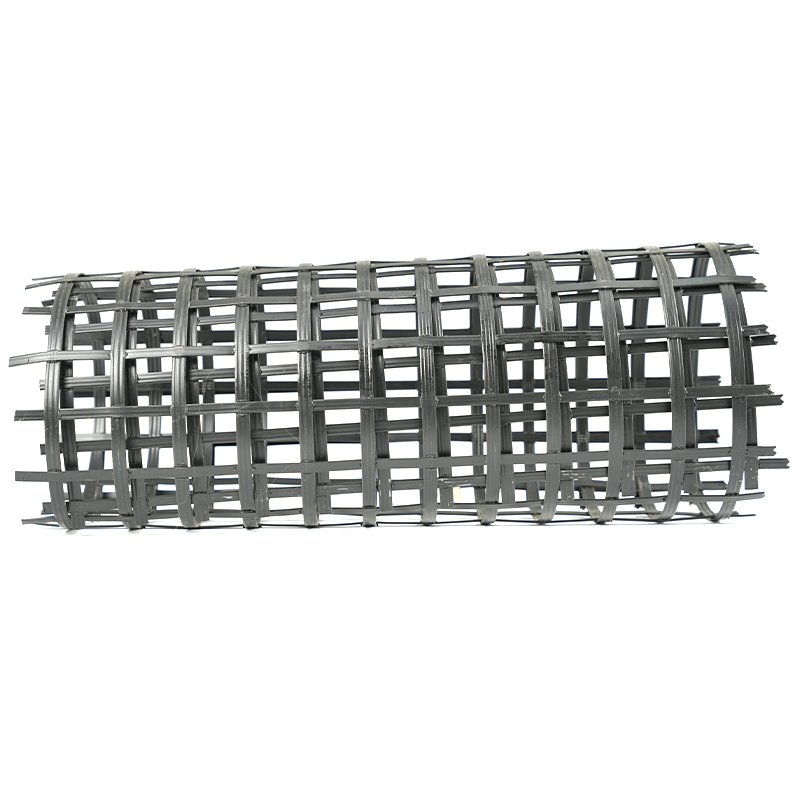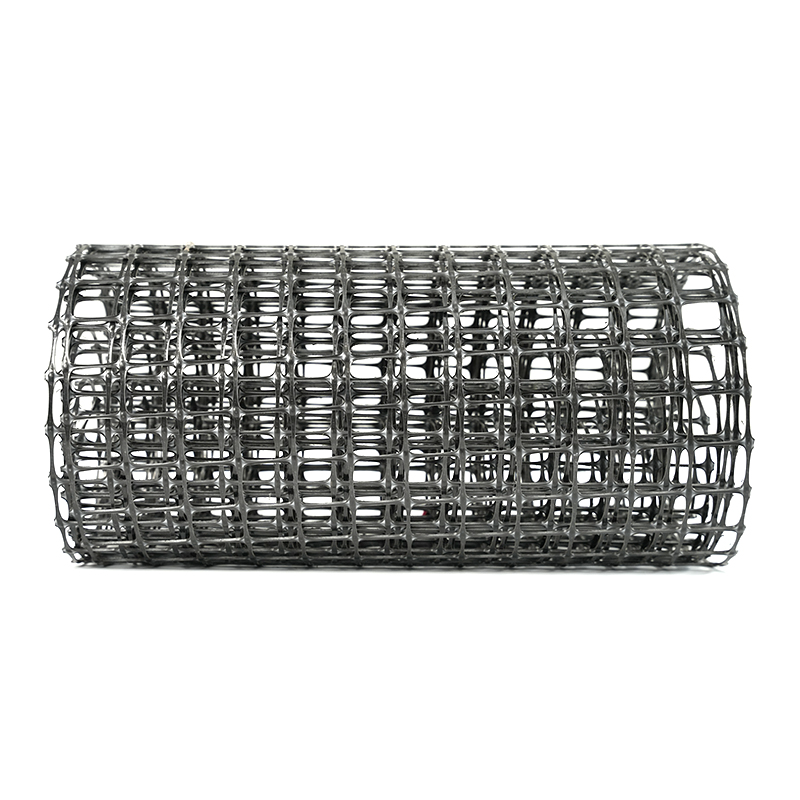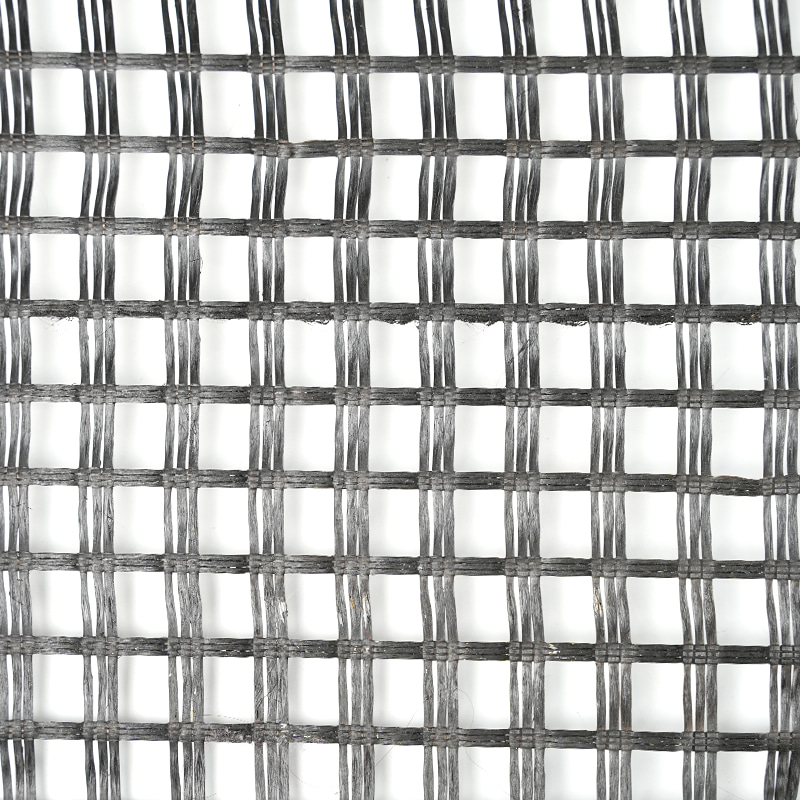

En produktionsleder kontaktede for nylig vores ingeniørteam med et problem: to ugers geonetproduktion havde bestået visuel inspektion, men alligevel var laboratoriets trækstyrketest 15-20 % under den certificerede specifikation. Intet i opskriften var ændret, undtagen én parameter - ekstruderens cylindertemperatur var blevet sænket med 8°C for at reducere energiomkostningerne. Den lille justering var nok til at omforme polymerens indre struktur og sænke den endelige trækstyrke af hver rulle, der blev produceret i den periode.
Det korte svar på, hvordan ekstruderingstemperaturen påvirker geonettets trækstyrke, er dette: Ekstruderingstemperaturen styrer molekylær orientering, krystallinitet og termisk nedbrydning under forarbejdning, så det sætter loftet for den styrke, som efterfølgende strækning og afkøling kan låse fast i materialet. Denne artikel forklarer, hvorfor denne effekt opstår, hvilke temperaturområder der er praktiske for almindelige harpikser, og hvilke produktionshold bør overvåge for at holde trækstyrken forudsigelig.
Hvorfor ekstruderingstemperatur fortjener opmærksomhed i geonetproduktion
Geogrids trækstyrke skabes ikke alene på strækningsstadiet; det er stort set forudbestemt af kvaliteten af den ekstruderede plade. Under ekstrudering modtager polymersmelten termisk energi, der bestemmer, hvor fuldstændigt harpiksen smelter, hvor støt den flyder gennem matricen, og hvordan materialet reagerer på den efterfølgende trækkeoperation.
Konklusionen kommer først: Hvis ekstruderingstemperaturen er forkert, genopretter ingen mængde strækning den tabte styrke. Når smelten er for kold, når polymeren ikke en fuldstændig homogen strømningstilstand, hvilket efterlader usmeltede krystallinske rester, der fungerer som svage punkter. Når smelten er for varm, begynder termisk nedbrydning at bryde lange molekylære kæder. Begge effekter reducerer materialets orienteringspotentiale og viser sig i træktesten som lavere spidsbelastning og højere brudforlængelse.
Temperaturstabilitet betyder lige så meget som den indstillede værdi. En veldesignet enakset trækgeogrid-produktionslinje overvåger smeltetemperaturen i flere zoner langs cylinderen og matricen, fordi en ensartet termisk profil er forudsætningen for ensartet ribbegeometri og overgangseffektivitet.
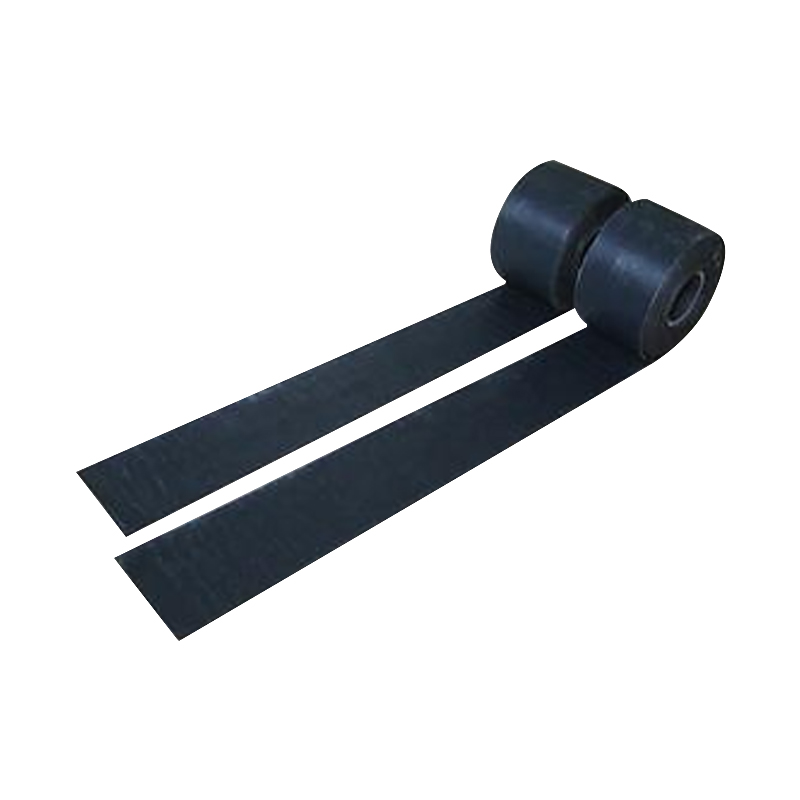
 Enakset trækgeogrid produktionslinje med smeltetemperaturovervågning Denne produktionslinje er fremhævet for indkøbsteams med fokus på termisk profilkontrol. Dens multi-zone temperaturovervågning sikrer ensartet ribbegeometri og overgangseffektivitet, hvilket direkte adresserer de bekymringer om temperaturstabilitet, der er rejst i den nærliggende diskussion. Se produkt →
Hvordan temperaturen ændrer polymeradfærd før strækning
Polypropylen (PP) og højdensitetspolyethylen (HDPE) er de mest almindelige harpikser i ekstruderede geonet. Begge er semi-krystallinske, og deres reaktion på ekstruderingstemperatur forklarer det meste af den styrkevariation, der ses i færdige produkter.
Krystallinitet og molekylær orientering
Når den smeltede plade forlader matricen, begynder polymerkæder at organisere sig i krystallinske domæner. Størrelsen og fordelingen af disse domæner afhænger af, hvor meget varme der er tilbage i materialet. Hvis ekstruderingstemperaturen er for lav, overlever ufuldstændigt smeltede områder og bliver til stresskoncentrationspunkter under strækning. Hvis den er for høj, forbliver kæderne afslappede for længe og modstår den justering, som et geonet med høj trækstyrke har brug for. Orienteringstabet viser sig direkte som lavere trækstyrke i både langsgående og tværgående retninger.
Smelteflow og matricetryk
Smelteviskositeten falder, når temperaturen stiger. Højere smeltetemperatur sænker formtrykket og producerer en mere flydende plade, der er lettere at trække - op til et punkt. Ud over dette punkt mister arket dimensionsstabilitet, falder ned og udvikler tykkelsesvariationer. Lavere temperatur øger viskositeten og matricetrykket, hvilket kan skabe flowmærker, kantbølger og lokaliserede spændingskoncentrationer. Da den endelige styrke af et trukket geonet bæres af orienterede molekylære kæder i ribberne, bliver enhver diskontinuitet i den ekstruderede plade et svagt punkt under belastning. Derfor er temperaturstyring tæt knyttet til ensartet opvarmning og ekstrudering under den langsgående strækningsproces .
Anbefalede ekstruderingstemperaturområder for almindelige harpikser
Tabellen nedenfor viser typiske cylinder- og matricetemperaturvinduer for almindelige geonetharpikser. De er udgangspunkter, ikke absolutte værdier; det korrekte område afhænger af harpikskvaliteten, additivpakken, linjehastigheden og pladetykkelsen.
| Harpiks | Tøndetemperatur (°C) | Dysetemperatur (°C) | Observeret effekt på trækstyrke |
|---|---|---|---|
| PP homopolymer | 200-230 | 210-225 | Bedste styrke nær 215-225°C; klart fald under 195°C eller over 245°C |
| HDPE | 180-210 | 185-200 | Bedste orientering ved 190-205°C; overophedning sænker molekylvægten |
| PET (coated eller glasfiberforstærket geonetharpiks) | 260-290 | 270-285 | Smal vindue; både under- og overtemperatur øger skørheden |
PET forekommer i visse coatede eller glasfiberforstærkede geonetprocesser, og dets temperaturvindue er mærkbart smallere. Præcis kontrol er endnu mere kritisk der, fordi forskellen mellem maksimal og acceptabel trækstyrke kan være mindre end 10°C.
Procesvinduet: Hvad sker der, når temperaturen afviger
Forholdet mellem ekstruderingstemperaturen og den endelige geonets trækstyrke følger en toppet kurve. Nedenstående diagram viser et repræsentativt mønster for et polypropylen uniakset geonet, udtrykt som en procentdel af den maksimale styrke opnået i testserien.
Repræsentativ trækstyrkerespons af et PP enakset geonet på tværs af ekstruderingstemperaturer.
Under underkanten af det optimale vindue er pladen undersmeltet. Dette fremstår som overfladeruhed, forhøjet matricetryk og lejlighedsvis trækresonans - en ustabil svingning i pladetykkelsen, der skaber skiftevis tykke og tynde tværgående ribber. Trækstyrken i maskinretningen kan svinge med 20 % eller mere fra rulle til rulle.
Over det optimale vindue dominerer termisk nedbrydning. Kædespaltning reducerer den gennemsnitlige molekylvægt. Arket kan se glat og blankt ud, men både trækstyrke og krybemodstand aftager, samlingspunkter bliver mere sprøde, og langsigtet designstyrke - den værdi, ingeniører bruger til vægge og skråninger - nedbrydes hurtigere end korttidsspidsstyrke.
 Tovejs Geogrid produktionslinje med langsgående og tværgående strækning Dette udstyr er relevant, når man sammenligner termiske påvirkninger af trækstyrke. Den inkluderer en stansepresse, multi-roll stretching og en tværgående strækovn med varmevekslere, der understøtter diskussionen om, hvordan procesforhold påvirker PP og HDPE geonets ydeevne. Se produkt →
Styrke konsekvenser på et blik
Søjlediagrammet nedenfor sammenligner den typiske trækstyrkefastholdelse af PP- og HDPE-geoget fremstillet ved undertemperatur, optimal og overtemperaturekstrudering.
Relativ trækstyrkefastholdelse, med den optimale temperaturkørsel indstillet til 100%.
To konklusioner har betydning for den daglige produktion. For det første er undertemperaturstraffen normalt større end overtemperaturstraffen for PP, hvorfor energibesparende justeringer er risikable. For det andet mister begge polymerer styrke i ekstremerne, men af forskellige årsager: den ene fra ufuldstændig smeltning, den anden fra molekylær nedbrydning.
| Tilstand | Trækstyrke | Forlængelse ved brud | Typiske produktionsskilte |
|---|---|---|---|
| Undertemperature | Reduceret 15-30 % | Ofte øget | Højt matricetryk, ru kanter, flowmærker |
| Optimal rækkevidde | Maksimum for harpiksen | Opfylder specifikation | Stabilt ark, ensartede åbninger, konstant linjehastighed |
| Overtemperature | Reduceret 10-25 % | Reduceret, skør adfærd | Døser, let misfarvning, røg ved højt overskud |
Fordi skiltene kan overlappe med råmaterialevariation, er den pålidelige måde at adskille årsager på at registrere smeltetemperaturen ved matricen for hvert produktionsparti og sammenligne den med træktestresultatet. Dette er standard praksis i produktkvalitetskontrol på en enakset træk-geogrid-produktionslinje , og det fanger temperaturdrift længe før det bliver en kundeklage.
Praktiske foranstaltninger for produktions- og indkøbsteams
De mest almindelige årsager til off-spec geonets trækstyrke i ekstruderingsanlæg er vist nedenfor. Temperaturafvigelse fører listen, hvilket er gode nyheder: det er også den mest kontrollerbare faktor.
- Temperaturafvigelse 38 %
- Råvarevariation 22%
- Stretching ratio fejl 18%
- Køling inkonsistens 14 %
- Andre årsager 8 %
For produktionshold har tre handlinger det højeste afkast:
- Installer smeltetemperatursensorer ved matricen og sammenlign aflæsninger med tøndeindstillingspunkter.
- Oprethold et kontrolskema over trækstyrke i forhold til ekstruderingstemperatur i stedet for at justere temperaturen for energibesparelser.
- Gencertificere temperaturvinduet, hver gang en ny harpiksbatch eller leverandør introduceres.
For indkøbsteams, der vurderer en geonetproduktionslinje, spørg om temperaturkontrolpræcision, multi-zone PID-indstillinger, varmezonefordeling på matricen og dokumenterede temperaturensartethedstest. En linje, der ikke kan holde den indstillede temperatur inden for et smalt bånd, vil producere inkonsekvent trækstyrke fra rulle til rulle. Dette er grunden til, at vores ensrettede strækplastgeogrid produceres under nøje overvågede smeltetemperaturforhold.
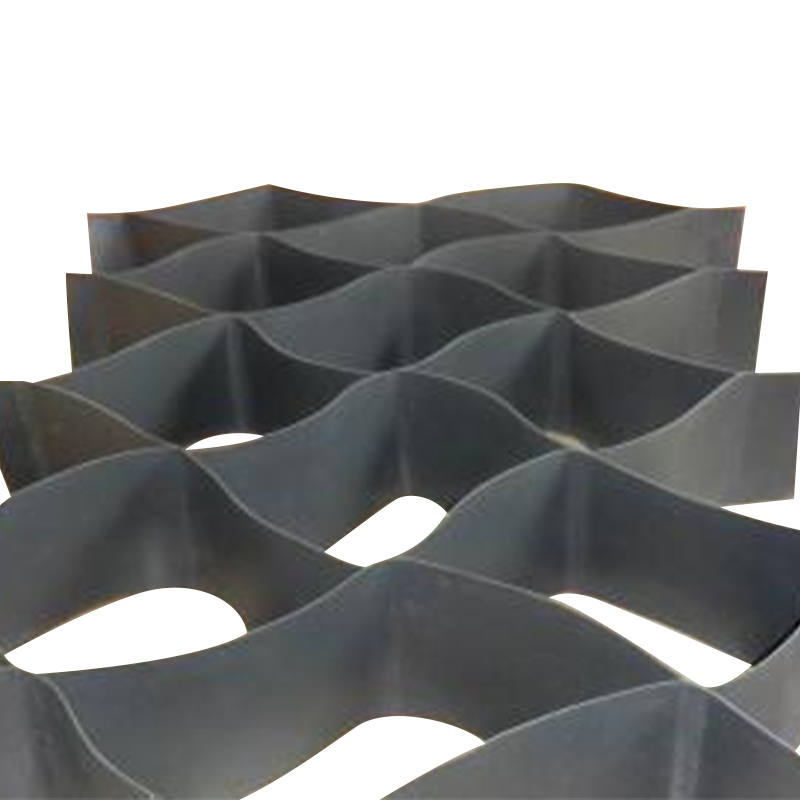
 Ensrettet strækplastisk geonet med stram smeltetemperaturkontrol Dette produkt eksemplificerer vigtigheden af snæver temperaturkontrol under ekstrudering, da dets produktion bruger overvågede smeltetemperaturer. Det er nyttigt for ingeniører, der vurderer geonettets konsistens og langsigtede styrke, og supplerer de praktiske råd om ekstruderingsvinduer i nærheden. Se produkt →
Ofte stillede spørgsmål om ekstruderingstemperatur og geonetstyrke
Hvad er den optimale ekstruderingstemperatur for polypropylen geonet?
For de fleste PP homopolymer geonetharpikser er det praktiske ekstruderingsvindue 200-230°C, med den højeste trækstyrke, der typisk opnås nær 215-225°C. Bekræft intervallet med harpiksleverandøren og juster for linjehastighed, pladetykkelse og trækforholdet for det færdige produkt.
Kan ekstruderingstemperaturen være for høj, selvom geonettet ser normalt ud?
Ja. Termisk nedbrydning begynder, før synlig misfarvning vises. Den mest pålidelige måde at detektere det på er at sammenligne trækstyrke, brudforlængelse og overgangseffektivitet med en basislinje produceret ved en lidt lavere temperatur.
Hvordan påvirker ekstruderingstemperaturen brudforlængelsen?
Ekstrusion under temperatur efterlader materialet dårligt orienteret, hvilket har tendens til at øge forlængelsen ved brud. Ekstrusion ved overtemperatur forkorter molekylkæderne og reducerer forlængelsen, hvilket gør geonettet skørt. Begge forhold flytter produktet væk fra specifikationen.
Skal jeg nulstille temperaturen, når jeg skifter harpiksleverandør?
Ja. Selv når harpikskvalitetsnavnet er det samme, kan smelteflowindekset og den termiske stabilisatorpakke afvige. Kør små forsøg på tværs af temperaturområdet før fuld produktion for at finde det nye optimale.