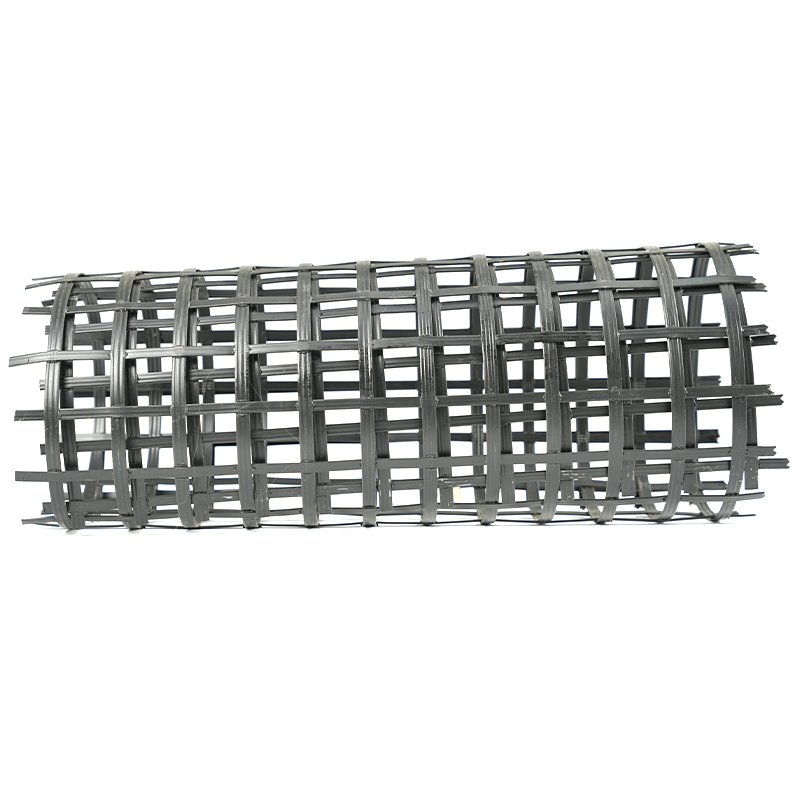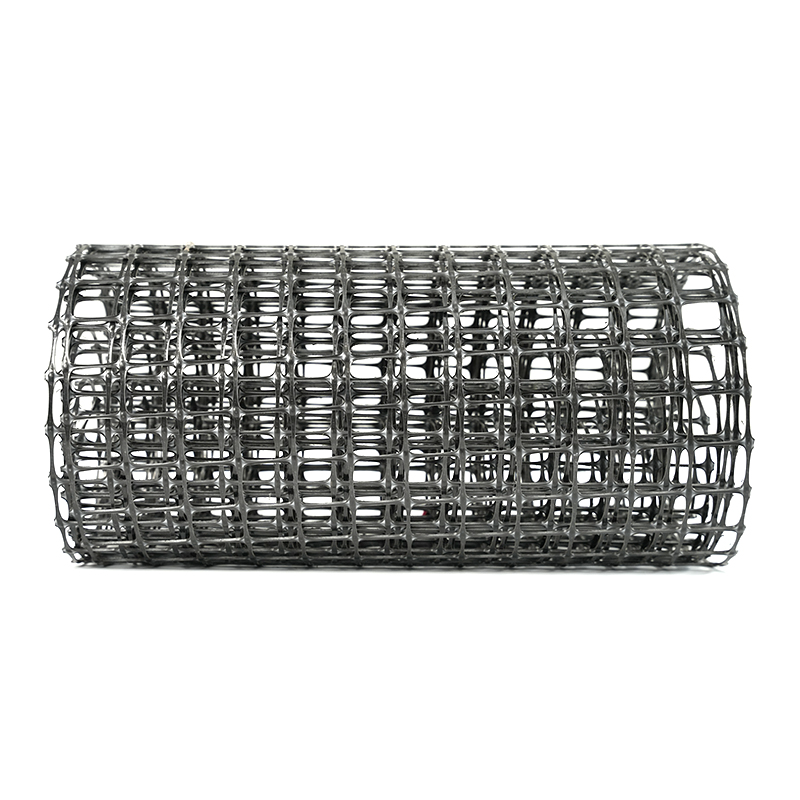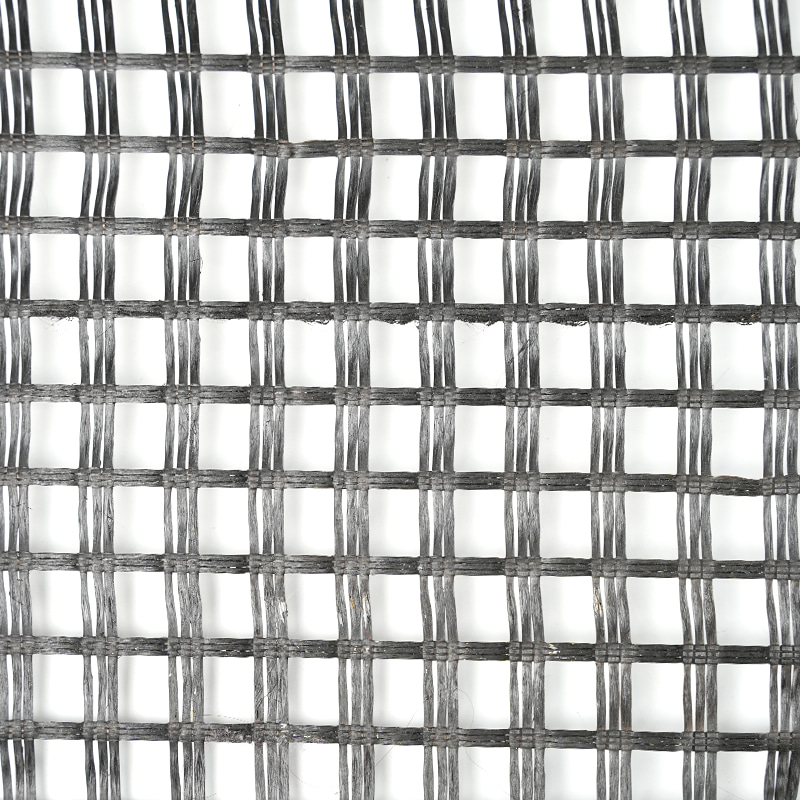

En rulle geonet efterlader linjen til at se glat og jævn ud, men trækrapporten viser, at styrken falder fra 84 kN/m ved kanterne til 66 kN/m i midten, med åbningsformer skævt på tværs af bredden. Det er ujævn strækning i geonetproduktionen - en defekt, der gemmer sig bag et normalt udseende web og stille og roligt svækker alt, der er bygget med det.
I mere end to årtiers bygning og idriftsættelse af geonetlinjer holder én praktisk regel op: ujævn strækning er næsten aldrig en enkelt dramatisk fiasko. Det er en gradvis ubalance mellem fire kontrollerbare variabler - termisk ensartethed på tværs af banen, spændingsfordeling og rullejustering, trækforhold og hastighedstilpasning og råmaterialekonsistens. Fejlfinding i den rækkefølge, mål før du ændrer noget, og lad træktestrapporten - ikke lyden af linjen - fortælle dig, hvornår problemet virkelig er løst.
Trin 1: Tjek termisk ensartethed på tværs af nettets bredde
Polypropylen og polyethylen reagerer direkte på temperaturen. En forskel på 3-5°C over banebredden ændrer, hvor meget polymerkæderne orienterer sig, så arket trækker anderledes ved kanterne end i midten. Termisk ubalance er den hyppigste årsag til ujævne strækningsproblemer på både enaksede og biaksede linjer.
Bekræft varmeprofilen med et kalibreret overfladepyrometer på fem punkter hen over nettet - begge kanter, begge kvarte punkter og midten - ikke kun HMI-aflæsningen. Undersøg derefter luftfordelingen: tilstoppede filtre, blokerede dyser eller et beskadiget isoleringstæppe skaber kolde striber, der er usynlige fra kontrolpanelet. Tjek også for asymmetrisk kantvarmetab; mange linjer kører konsekvent koldere i den ene kant på grund af en slidt tætning eller en åben adgangsdør.
Hvis profilen er flad og strækningen stadig er ujævn, skal du gå til mekanik. Vores guide til ensartet opvarmning og ekstrudering under langsgående strækning går gennem varmeren og ekstruderen tjekker mere detaljeret.
Trin 2: Bekræft spændingsbalance og rullejustering
Med temperaturprofilen flad er de næste mistænkte spændingsgradienter. En rulle, der er forkert justeret med så lidt som 0,5 mm, et slidt leje på den ene side eller en klemtryksforskel mellem de to ender af den samme rulle skaber en målbar spændingsforskel på tværs af banen - og strækningsprocessen forstærker den.
| Kontrolpunkt | Mål | Verifikationsmetode |
|---|---|---|
| Aflast spændingen i hver ende | Inden for ±3 % af gennemsnittet | Håndholdt spændingsmåler på tværs af alle ender |
| Nip-tryk, venstre vs. højre side | Inden for 5 % | Trykmålere på begge sider af hver klemme |
| Rulleparallelisme | ≤ 0,2 mm over 1 m rullelængde | Præcisionsniveau- eller laserjusteringsværktøj |
| Clip-kæde og lejeslid | Ingen synlig stigningsforlængelse | Kalibermåling over 10 på hinanden følgende kædestigninger |
Kør disse kontroller efter en regelmæssig tidsplan - mindst hver måned for kontinuerlig produktion - og log resultaterne. Spændings- og tilpasningsproblemer opstår sjældent pludseligt; de akkumuleres indtil trækrapporten viser et mønster.
Trin 3: Bekræft tegneforhold og hastighedsmatchning
På en enakset linje er det langsgående trækforhold lig med starthastigheden divideret med fremføringshastigheden; et forhold på 5,5:1 betyder, at de hurtige ruller kører 5,5 gange hurtigere end fremføringsrullerne. På en biaksial linje skal den tværgående kædehastighed svare til outputtet af længdesnittet. Når disse hastigheder glider fra hinanden, strækker lagnet sig enten over eller slapper af, hvilket giver uregelmæssige åbninger og inkonsekvent styrke.
Kontroller HMI'ens faktiske hastighedsmålinger i forhold til sætpunkter i stedet for at stole på sætpunktværdierne. Drivkoderne driver, og en hastighedsforskel på 1–2 % mellem tilstødende strækkestationer ændrer det effektive forhold mere, end de fleste operatører forventer. For biaksiale linjer fortjener interaktionen mellem langsgående og tværgående strækning sin egen kontrol - vores analyse af ensartethed og nøjagtighed i længde- og tværgående strækning dækker de almindelige fejltilstande.
| Parameter | Tolerance | Handlingsgrænse |
|---|---|---|
| Tegn forhold afvigelse fra sætpunkt | Inden for 1 % | Kalibrer drevencoderen igen |
| Hastighedsforskel mellem tilstødende stationer | Inden for 2 % | Efterse gearkasse, kobling og drivkæde |
| Tværgående vs. langsgående output mismatch | Inden for 1,5 % | Genberegn sætpunkt for kædehastighed |
Diagrammet viser en typisk korrektion: trækværdier spredt mellem 65 og 78 kN/m på tværs af bredden strammet til 82-84 kN/m, efter at hastighedsmismatchen blev rettet.
På ældre eller renoverede linjer kan den mekaniske tolerance af strækkestationer være for løs, uanset hvor godt du tuner dem. En linje bygget til processen, såsom den enaksede træk-geogrid-produktionslinje, matcher driv- og strækkesektioner fra design og fremefter.
 Enakset trækgeogrid produktionslinje med matchede stræksektioner Denne produktionslinje integrerer driv- og strækkestationer fra design og frem, og hjælper med at reducere ujævnheder på ældre eller renoverede linjer. Det er relevant, når mekanisk tolerance begrænser pladekvaliteten. Se produkt →
Trin 4: Udelukke råmateriale og fodervariabilitet
Båren forstærker, hvad ekstruderen leverer. Hvis smelteflowindekset varierer mellem harpiksbatch, hvis genslibning udgør en stor del af foderet, eller hvis fugt ikke fjernes konsekvent, ændres arkets lokale tykkelse og smeltestyrke - og strækning forvandler disse små variationer til synlige ujævnheder.
- Hold genslibningsforholdet stabilt og afskærmet; 20–30 % er et almindeligt driftsloft.
- Tør hygroskopisk materiale konsekvent; fugtspidser ændrer tegnadfærd uforudsigeligt.
- Test indgående harpiks-MFI pr. batch og separat partier, når MFI-spredningen overstiger din specifikation.
- Se ekstruderens skruehastighed og smeltetemperatur; pulserende output skaber periodiske tykkelsesbånd, som strækker sig forstørrer.
Råvareproblemer udgiver sig ofte som maskinproblemer, fordi de optræder i de samme symptomer. Derfor hører materialetjek til i rækkefølgen, før du begynder at udskifte ruller eller skifte hastighed.
En felttestet fejlfindingssekvens
På tværs af installationer fordeler ujævne strækkende årsager sig nogenlunde som vist nedenfor. Brug den til at prioritere din undersøgelse, ikke til at springe målinger over.
- Termisk ensartethed - 45 %
- Spænding og justering — 25 %
- Tegningsforhold og hastigheder — 20 %
- Råvarefoder — 10 %
Kør derefter sekvensen i denne rækkefølge, og skift én variabel ad gangen:
- Registrer faktiske hastigheder, trækforhold og temperaturer fra HMI'et; sammenligne med den sidste kendte-gode procesopsætning.
- Mål banetemperaturen ved fem positioner på tværs af bredden ved strækkeindgangen; undersøge enhver gradient over 3°C.
- Kontroller nip-tryk og rulleudjævning ved forstræknings- og strækkerullerne.
- Mål individuel endespænding ved spolen eller aftræk stativet; flag enhver ende mere end 5 % over sine naboer.
- Tag en prøve i fuld bredde, og test trækstyrke, forlængelse og åbningsdimensioner ved fem positioner.
- Skift kun én variabel - aldrig temperatur og forhold sammen - og test derefter igen før næste justering.
- Sammenlign resultaterne med de foregående ti ruller for at se gradvis drift i stedet for at handle på en dårlig prøve.
Bekræft rettelsen med reelle trækdata
Ujævn strækning løses kun, når rapporten siger det. En praktisk acceptregel for geonet er trækstyrkevariation inden for ±10 % af gennemsnittet på tværs af fem testpositioner på tværs af bredden, med brudforlængelse inden for det samme bånd. Højtydende forstærkningsspecifikationer holder ofte ±5 %.
| Parameter | Acceptgrænse | Test layout |
|---|---|---|
| Trækstyrkevariation over bredden | Inden for ±10 % af gennemsnittet | 5 positioner: kanter, kvarte punkter, center |
| Forlængelse ved brudvariation | Inden for ±10 % af gennemsnittet | Samme 5 stillinger |
| Blændediagonal afvigelse | Inden for 3 % af målet | 10 åbninger udtaget på tværs af rullen |
| Variation i tykkelse | Inden for 5 % of average | Mikrometer ved 5 positioner |
Det gør træktesteren til et produktionsværktøj, ikke en lab-eftertanke. En dedikeret maskine med geotekstilstyrke med registrerede flerpunktsresultater giver dig data til at bekræfte reparationer, sammenligne skift og dokumentere batchkvalitet for kunderne.
 Geotekstil Strength Machine med Multi-Point Recording og Computer Control Denne træktester registrerer flerpunktsresultater og dynamiske kurver, hvilket gør den til et praktisk produktionsværktøj til at verificere reparationer og dokumentere batchkvalitet. Dens højpræcisionssensor understøtter ensartet måling. Se produkt →
Spor også åbningsgeometri: mål diagonallængderne af en prøve af åbninger på tværs af rullen. Hvis diagonalerne afviger mere end et par procent fra målet, forbliver strækningen ujævn, selvom styrketallene passerer.
Forebyggelse: Linjedesign og vedligeholdelsesvaner
Forebyggelse slår fejlfinding. Linjer med multi-zone PID temperaturkontrol, uafhængig nip trykjustering på hver valseende, præcisionsslebne valser og synkroniserede drev udvikler sjældent ujævn strækning i første omgang. Disse funktioner er forskellen mellem en line, der har brug for konstant babysitter, og en, der holder sin profil rulle efter rul.
Vedligeholdelsesvaner har lige stor betydning: månedlige justeringstjek, kalibrerede temperatursensorer mindst to gange om året og øjeblikkelig opmærksomhed på lejestøj eller nipmålerafdrift. Rullerne, kæderne og clipsene, der bærer banen gennem strækkezonen, er linjens mekaniske hjerte.
Når stræksektioner er konstrueret som et integreret system, bliver problemer som ujævn strækning designet ud, før den første rulle produceres. Den tovejs produktionslinje for geonet fra Jiangsu Saide Machinery er et eksempel - opvarmnings-, strække- og drivsektioner matches under design i stedet for at blive lappet sammen på produktionsgulvet.
 Tovejs Geogrid produktionslinje med integreret opvarmning og strækning Denne linje matcher opvarmnings-, strække- og drivsektioner som et integreret system, hvilket reducerer ujævne strækkeproblemer før produktion. Dens design inkluderer en tværgående strækovn og specielle armaturer. Se produkt →
Ofte stillede spørgsmål
Hvad er den første ting at tjekke, når geonetstrækningen bliver ujævn?
Mål temperaturprofilen på tværs af nettet ved strækkeindgangen i stedet for at stole på varmeapparatets sætpunkter. Temperaturgradienter over 3-5°C over hele bredden er den mest almindelige årsag og bør elimineres, før man rører ved trækforhold eller hastigheder.
Hvor stor variation i trækstyrke over bredden er acceptabel?
For de fleste geonetspecifikationer er ±10 % af den gennemsnitlige trækstyrke på tværs af fem testpositioner en praktisk grænse. Højtydende forstærkningsprojekter kræver ofte ±5 %.
Skal jeg justere temperaturen eller trækforholdet først?
Temperatur først. Polymertrækningsadfærd er meget temperaturfølsom, så en kold stribe på 3°C ændrer lokal strækning mere end en lille justering af forholdet. Ændring af forholdet, mens der eksisterer en termisk ubalance, maskerer normalt den egentlige årsag.
Hvorfor er kanterne på mit geonet altid tyndere end midten?
Kantudtynding peger normalt på hurtigere afkøling eller højere lokal spænding ved kanterne under langsgående strækning, nogle gange kombineret med et trækforhold, der er for aggressivt til den faktiske kanttemperatur. Kontroller kantvarmerydelse, kantkøleluft og kantspaltetryk.
Kan ujævn strækning påvirke langsigtet geonets ydeevne i marken?
Ja. Understrakte zoner bevarer lavere molekylær orientering og svagere krybemodstand under vedvarende belastninger; overstrakte zoner bliver skøre og beskadiges let under håndtering. Uregelmæssig åbningsgeometri gør også jordsammenlåsning og overlappende splejsning mindre forudsigelig.
Den nederste linje: Mål, Juster, Bekræft
Ujævn strækning i geonetproduktionen kan løses, når du erstatter gæt med mål. Termisk profil, spændingsbalance, trækforhold og hastighedstilpasning og råmaterialekonsistens dækker næsten alle sager, du vil møde. Opbyg en verifikationsrutine, før optegnelser, og oplær operatører til at læse trækrapporten lige så omhyggeligt, som de læser linjedisplayet.