
Når du sammenligner tekniske specifikationer for geonetproduktionsudstyr, er automatiseringsniveauet ofte angivet som én linje i bunden af dataarket. Men i praksis bestemmer det mere end nogen enkelt mekanisk parameter, hvor konsekvent dit anlæg vil køre, hvor hurtigt du kan reagere på materialevariationer, og hvad dine soge driftsomkostninger pr. ton vil være over fem år.
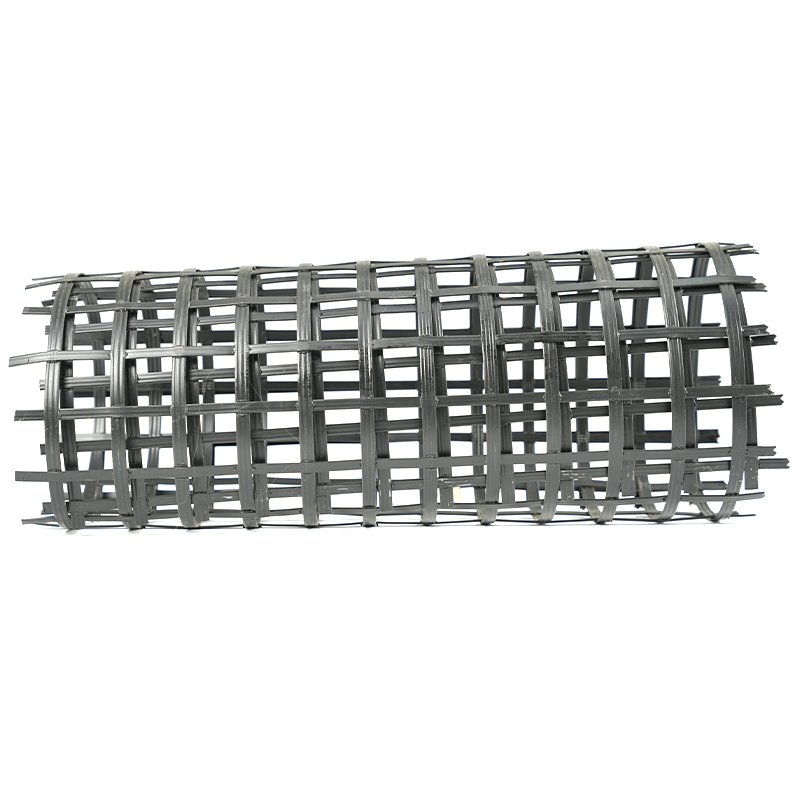
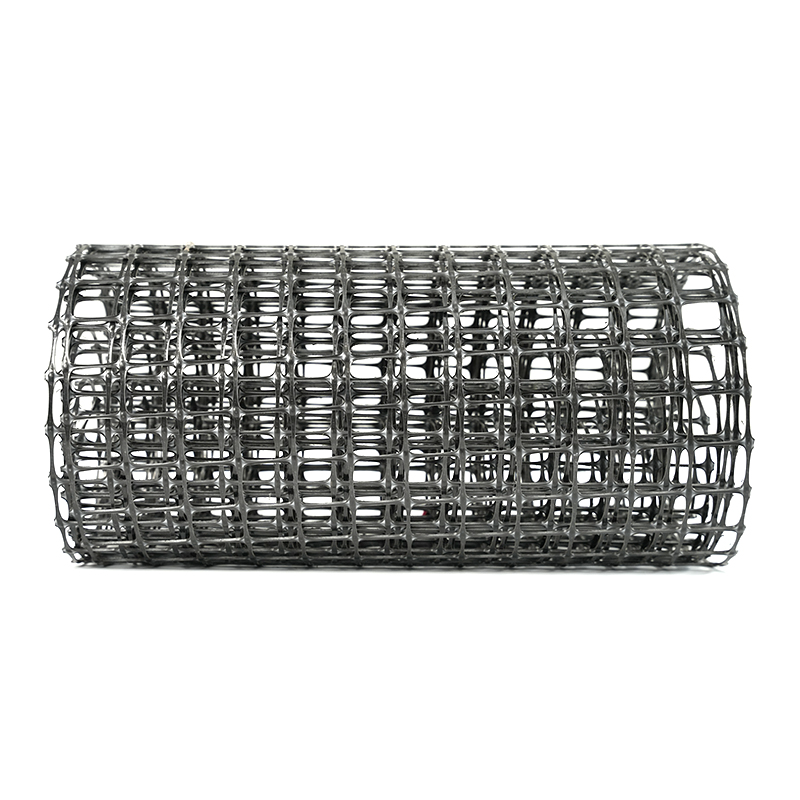
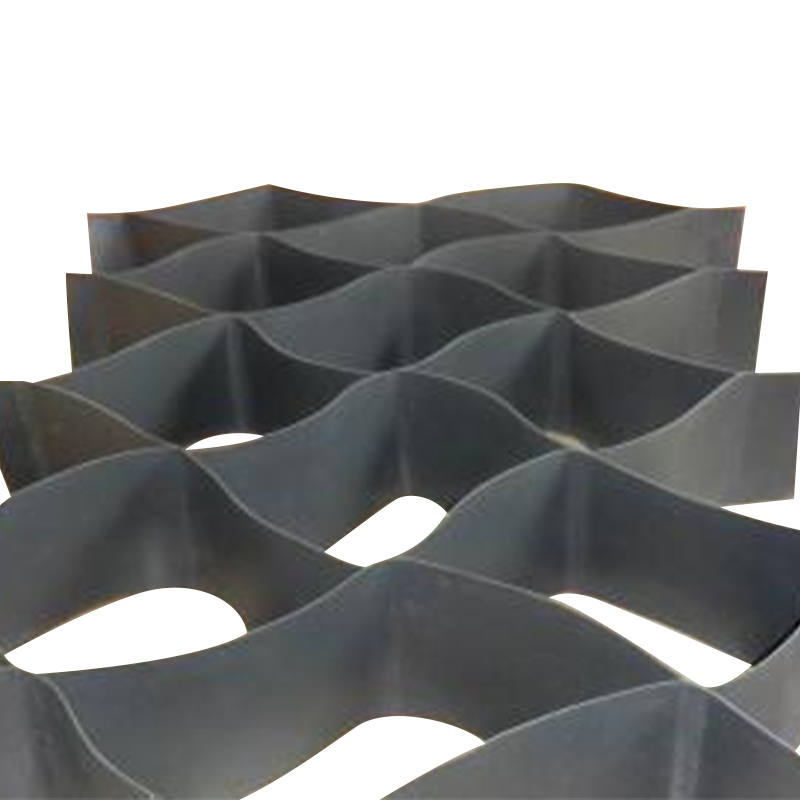
Automatiseringsniveauet i moderne geonet-fremstillingsudstyr kan opdeles i fire handlingsrettede lag: kontrolkerne- og drevarkitektur, processtabilitet og regulering med lukket sløjfe, dataintegration for kvalitetssporbarhed og operatørgrænseflade for daglig effektivitet. Hvert lag påvirker direkte outputkvaliteten af produkter som f.eks  Tovejs Geogrid produktionslinje med PLC og Servo Drive Control Denne linje integrerer en PLC-baseret kontrolkerne og servodrev til præcis hastigheds- og positionskontrol af fremføring, opvarmning, strækning, afkøling og vikling, hvilket danner automatiseringsgrundlaget for flerlags processtabilitet. Se produkt → and
 Enakset trækgeogrid produktionslinje med automatiseret kontrol Ligesom den tovejsmodstykke, anvender denne linje PLC- og servodrevarkitektur til at styre sekventielle strækningsoperationer, hvilket sikrer nøjagtig hastigheds- og spændingskontrol for højkvalitets uniakset geonet-output. Se produkt → .
1. Kontrolkerne og drevarkitektur – Grundlaget for automatisering
Den centrale controller styrer enhver sekventiel handling på linjen: fodring, opvarmning, strækning, afkøling og vikling. I moderne geonetudstyr er PLC-baseret styring med servodrev industriens baseline. En programmerbar logisk controller (PLC) behandler sensorfeedback og udsender kommandoer til servomotorer, der driver valserne, klemmerne og traverseringsmekanismerne med præcis hastigheds- og positionskontrol.
PLC-platformens pålidelighed har betydning for reservedelstilgængelighed og langsigtet support. Industrielle standardmærker sikrer, at hvis et modul svigter, kan du købe en erstatning uden at rekonstruere hele styreskabet. Servodrev, i modsætning til frekvensomformere med induktionsmotorer, giver bedre drejningsmomentkontrol ved lave hastigheder og hurtigere respons på belastningsændringer, hvilket er kritisk under strækningsfasen, hvor selv en 1 % hastighedsafvigelse kan ændre produktets forlængelse.
Hvad skal man kigge efter i drevhardware
En linje udstyret med servodrev, der fungerer på et digitalt kommunikationsnetværk såsom EtherCAT eller Profinet, vil opnå cyklustider på under 1 ms mellem sensoraflæsning og aktuatorkommando. Dette niveau af reaktionsevne oversættes direkte til ensartet åbningsbredde og tykkelse på tværs af hele arket.
2. Processtabilitet og lukket sløjferegulering
Automatiseringsniveau handler ikke om, hvor mange skærme et panel har, men om hvor mange procesvariabler, der automatisk vedligeholdes uden operatørindblanding. Ved geonetstrækning er nøglevariablerne temperatur på tværs af varmezonen, strækningsforhold og strækningshastighed.
Lukket sløjfestyring betyder, at hver zone i den infrarøde eller varmluftvarmer har sit eget termoelement, der feeder tilbage til en PID-regulator inde i PLC'en. Hvis materialets tilførselshastighed ændres, eller den omgivende temperatur falder, justerer regulatoren varmeeffekten i realtid for at holde polymeren inden for dets optimale dannelsesvindue - typisk ±2 °C for polypropylen og ±3 °C for polyethylen.
På samme måde bør strækningsforholdet opretholdes af en kraft- eller positionsløkke. En strækmekanisme med konstant belastning, der anvender servodrevne ruller med encoderfeedback, kan holde trækforholdet inden for ±0,5 %, hvilket er forskellen mellem et geonet, der opfylder ASTM D6637-trækkravene, og et, der ikke klarer kvalitetskontrol.
| Proces parameter | Manuel / Semi-automatiseret linje | Moderne fuldautomatisk linje |
|---|---|---|
| Varmezonetemperaturtolerance | ±5 °C | ±2 °C |
| Nøjagtighed i længdestrækningsforholdet | ±1,5 % | ±0,5 % |
| Tværgående strækningssynkroniseringsforsinkelse | 0,3-0,5 sek | < 0,05 s |
| Webspændingsudsving (under vikling) | ±10 % | ±3 % |
Den praktiske konsekvens er, at en fuldautomatisk linie kan køre i timevis med den ønskede trækstyrke med mindre end 2 % variation mellem rullerne, mens en linie med kun åben sløjfe kontrol kan kræve hyppige justeringer og producere mere spild under omskiftning eller materialekvalitetsovergange.
3. Dataintegration og kvalitetssporbarhed
Moderne geonet-produktionsudstyr inkluderer i stigende grad et dataopsamlingssystem, der registrerer hver batchkørsel: smeltetemperaturprofil, strækningskraftkurver, linjehastighed og endelig rullevægt. Disse data kan eksporteres til et MES på fabriksniveau (Manufacturing Execution System) eller blot gemmes lokalt for sporbarhed.
For en producent, der leverer geonet til infrastrukturprojekter, hvor certificeringer skal ledsage hver forsendelse, er evnen til at producere en maskingenereret rapport for hver rulle mere end en bekvemmelighed – det er et krav om overholdelse. Automatiseringsniveauet her måles ved, hvor mange datapunkter der automatisk logges versus manuelt indtastede. Et system, der mærker hvert 5. sekund af produktionen med tidsstemplede procesværdier, giver den granularitet, der er nødvendig for rodårsagsanalyse, når en batch afviger fra specifikationerne.
Fælles datapunkter sporet af automatiserede linjer
- Rullehastighed (m/min) og kumulativ længde
- Varmezonetemperaturer (zone 1 til zone 6 eller mere)
- Strækforhold i maskinretning (MD) og tværgående retning (TD)
- Kølevandstemperatur og flowhastighed
- Endelig rullevægt og viklingsspænding
Når dataene er integreret med et operatørinstrumentbræt, udvides synligheden til OEE i realtid (Overall Equipment Effectiveness). Dette giver fabriksledere mulighed for at identificere opbremsninger eller afvisninger med det samme i stedet for at opdage dem i slutningen af et skift.
4. Operatørgrænseflade og brugervenlighed
Et ofte undervurderet aspekt af automatisering er, hvor meget grænsefladen reducerer menneskelige fejl. Et veldesignet HMI (Human-Machine Interface) skal præsentere produktionsstatus i et enkelt blik: grøn for normal drift, gul for en advarsel nær kontrolgrænsen og rød for en afvigelse, der kræver handling.
Opskriftshåndtering er et praktisk eksempel. På en moderne linje kan operatøren indlæse en lagret opskrift for et specifikt produkt - f.eks. 50 kN/m tovejs geonet - og PLC'en indstiller automatisk alle zonetemperaturer, strækkehastigheder og viklingsparametre. Dette eliminerer risikoen for manuel indtastningsfejl og reducerer overgangstiden fra 45 minutter til under 10 minutter.
Vedligeholdelsespåmindelser er et andet lag. Kontrolsystemet kan spore driftstimer for lejer, gearkasser og skærme og vise en forebyggende vedligeholdelsesalarm baseret på faktisk brug frem for kalenderintervaller.
Til udstyr som f.eks  Kraftig plastknusermaskine med avanceret Z-skæring Med en Z-skærende rotor, et oplukkeligt chassis og en robust konstruktion minimerer denne knuser nedetid og vedligeholdelse; parret med automatiseret diagnostik øger det line-oppetiden i materialegendannelsesapplikationer. Se produkt → brugt til materialegenvinding hjælper en simpel touchscreen-grænseflade med fejldiagnostik kabineoperatøren med at fjerne små papirstop uden at ringe til en elektriker, hvilket direkte forbedrer linjens oppetid.
Sammenligning af halvautomatiske og fuldautomatiske driftskrav
- Halvautomatisk linje: Operatøren indstiller manuelt varmebankens effekt, justerer strækrullespalten via håndhjulet og registrerer produktionslogfiler på papir.
- Fuldt automatiseret linje: Operatøren indlæser opskriften, overvåger status på skærmen og anerkender advarsler. PLC'en håndterer alle justeringer under normal drift.
Ofte stillede spørgsmål
Betyder højere automatisering altid højere omkostninger?
Startinvesteringer er højere, men de samlede ejeromkostninger over fem år er ofte lavere på grund af reduceret spild, mindre nedetid og lavere arbejdsomkostninger pr. ton. For en linje, der kører tre skift, er tilbagebetalingsperioden for en fuld automatiseringsopgradering typisk mellem 12 og 18 måneder.
Kan en eksisterende semi-automatiseret linje eftermonteres med højere automatisering?
Ja, afhængig af den mekaniske tilstand. Eftermontering af en ny PLC, servodrev og HMI'er er almindeligt. De mekaniske dele - såsom kædedrevne valser - kan have brug for opdateringer for at opnå den præcision, der kræves til styring med lukket sløjfe.
Hvilket automatiseringsniveau er tilstrækkeligt for en ny startup-producent?
En PLC-styret ledning med mindst to servodrevne akser (en til fremføring, en til vikling) og PID-temperaturstyring er et praktisk udgangspunkt. Fuld automatisering med datalogning kan indfases i takt med, at produktionsvolumen og kvalitetskravene vokser.
Takeaway: Matcher automatiseringsniveauet til dine produktionsmål
Automatiseringsniveauet for udstyr til fremstilling af geonet er ikke en fast specifikation - det er et værktøj, der skal matche dit produktmix, arbejdskompetenceniveau og forventninger til markedets kvalitet. For commodity geonets med standardspecifikationer kan en semi-automatiseret linje med pålidelig PLC-styring og servodrev være tilstrækkelig. For specialiserede produkter, hvor trækstyrke og forlængelsestolerancer er snævre, bliver fuld automatisering med lukket sløjferegulering og datasporbarhed nødvendig.
Når du vurderer udstyr fra leverandører, skal du bede om reelle produktionsdata fra deres linjer - ikke kun en liste over komponenter. Vær opmærksom på, hvor mange procesvariabler der automatisk styres, hvordan systemet håndterer en materialekarakterændring, og hvilken form for rapportering der er tilgængelig. Disse detaljer vil fortælle dig meget mere om det sande automatiseringsniveau, end brochuren nogensinde vil.
For yderligere indsigt i at opretholde ensartet kvalitet på automatiserede linjer, kan du læse vores artikel om kvalitet og stabilitet i geonetproduktion .